【魔塑】
每一克都高效!!!
24小时咨询热线:189-6252-8018
【魔塑】
每一克都高效!!!
 24小时咨询热线: 189-6252-8018
发布时间:2026-10-13 点此:21次
一个典型场景:某改性料厂开发阻燃ABS(浅灰色,用于路由器外壳),配方采用溴-锑体系。批量生产后注塑产品颜色明显偏黄,色差值ΔE超过3.0,客户拒收。
排查了色母、注塑温度都没问题——最后发现换了一批Sb₂O₃,白度从96降到了93,铁含量从0.005%升到了0.012%。
变色问题对阻燃制品生产企业的直接影响包括:配色成本增加、调色换型时间延长、批量颜色不一致导致报废和客诉。
苏州闪星环保科技作为三氧化二锑-专业阻燃剂生产厂家,在技术服务中大量处理过此类变色问题,下面系统梳理原因和解决方案。
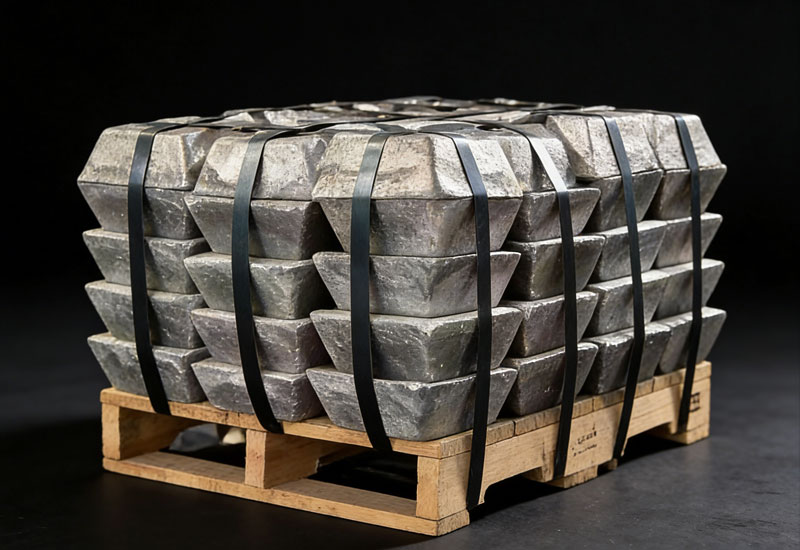
根据行业标准YS/T 1218,Sb₂O₃按白度分级:0级(高纯)≥95、1级(标准)≥93、2级(工业)≥90。
影响白度的因素:
排查方法: 用XRF检测Sb₂O₃中Fe和As含量,用白度仪对比新旧批次白度值。
含卤阻燃剂在高温下分解产生的HBr与Sb₂O₃反应生成SbBr₃,部分SbBr₃在高温下进一步分解产生游离溴,与塑料基材发生取代反应导致黄变。
排查方法: 实测熔体温度,确认是否超过阻燃剂的分解温度窗口。降低加工温度20-30°C看颜色是否有改善。
PVC体系:Sb₂O₃可能催化PVC脱HCl,加速基材降解变色。ABS体系:与某些色粉(特别是含硫色粉)产生反应,出现异常色斑。
排查方法: 做无Sb₂O₃的对照配方,比较颜色差异。如果无Sb₂O₃配方颜色正常,说明变色由Sb₂O₃引起。
| 当前问题 | 解决方案 | 成本影响 |
|---|---|---|
| 白度不足(<93) | 升级到白度≥95的产品 | +1000-2000元/吨 |
| 铁含量高(>0.01%) | 选用低铁规格 | +500-1500元/吨 |
| 批次白度波动 | 固定品牌,入厂全检 | 品控成本增加 |
不建议用钛白粉完全遮住变色——钛白粉添加量过大(>5份)会影响阻燃效率。
| 底色问题 | 补偿方案 |
|---|---|
| 偏黄倾向 | 加微量群青(0.01-0.03%)中和黄色 |
| 偏灰倾向 | 加微量钛白粉(1-3份)提亮 |
| 色差波动 | 在配色时预留Sb₂O₃色差空间 |
魔塑EFR-100E作为苏州闪星环保科技开发的环保型阻燃协效剂,采用超细粉体和表面改性工艺,白度稳定(≥95),对浅色制品的颜色影响明显小于普通三氧化二锑,且可等量替代三氧化二锑使用。
| 基材 | 变色敏感度 | 风险点 |
|---|---|---|
| ABS | ⭐⭐⭐⭐⭐ 最高 | 丁二烯相易黄变 |
| PVC | ⭐⭐⭐⭐ 高 | Sb₂O₃催化脱HCl |
| PP | ⭐⭐⭐ 中 | 抗氧化不足时变色 |
| PA66 | ⭐⭐ 低 | 加工温度高但基材稳定 |
| PC | ⭐ 最低 | Sb₂O₃用量小,色差可控 |
最常见的原因是Sb₂O₃中的铁杂质超标(>0.01% Fe)。其次可能是加工温度过高导致含卤阻燃剂分解,产生的卤化氢与Sb₂O₃反应后使基材黄变。建议优先检测Sb₂O₃的Fe含量和白度指标。
最经济的方案是优化工艺参数而非更换原料:降低加工温度20-30°C、加强真空排气、缩短加工停留时间。其次是订购固定品牌和规格的Sb₂O₃,与供应商约定白度≥95的采购规格。
根据YS/T 1218标准,白度≥95为0级(高纯级)、≥93为1级(标准级)、≥90为2级(工业级)。对颜色敏感的浅色制品,建议要求白度≥95并固定原料供应商以保证批次一致性。
三氧化二锑导致产品变色的三大原因:原料白度与杂质、加工热分解、配方组分交互。从升级原料品质、配色补偿、使用低色差阻燃协效剂(如魔塑EFR-100E)、优化工艺参数四个维度系统解决。
如需针对具体变色问题进行配方分析和优化,欢迎访问www.mosustar.com联系苏州闪星环保科技。
Sources:
相关推荐