【魔塑】
每一克都高效!!!
24小时咨询热线:189-6252-8018
【魔塑】
每一克都高效!!!
 24小时咨询热线: 189-6252-8018
发布时间:2026-11-04 点此:3次
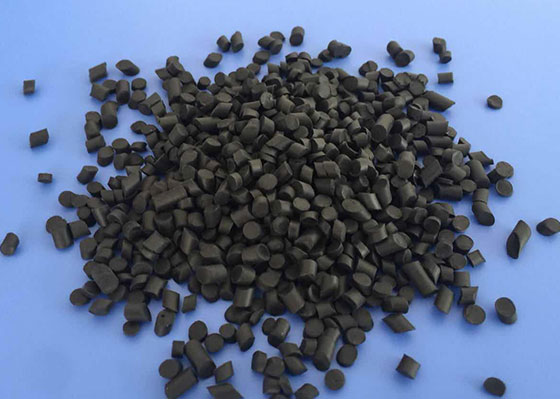
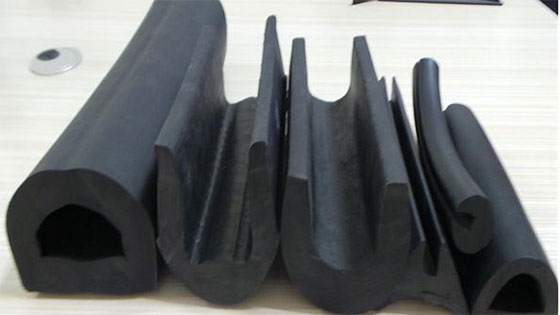
TPV(动态硫化热塑性弹性体)在密封条、汽车内饰、线缆护套、手柄握把这些地方用得越来越多,替代传统硫化橡胶。它要阻燃时,问题往往不在阻燃本身——把火压住的办法很多,难的是压住火之后,它还愿不愿意像橡胶一样回弹。
这是我见过最多「阻燃达标但客户不认」的品类。测试报告全绿,装机一压就变形,或者放三个月表面发粘。
TPV 的结构是:EPDM 交联颗粒分散在 PP 连续相里,靠动态硫化把橡胶相「剪碎并固化」在塑料基体中。它的弹性来自交联的 EPDM 相,它的可加工性来自 PP 连续相。
阻燃剂一进去,同时动了两件事:
改变了粘度比。填料会优先吸附体系里的操作油和增塑组分,使两相粘度关系偏移,动态硫化时的相区尺寸变大、分布变粗
干扰了交联。某些阻燃组分(尤其是含卤、含酸性基团的)会与过氧化物或酚醛树脂交联体系发生副反应,降低交联密度
这两件事都不体现在阻燃测试报告上,只体现在压缩永久变形、回弹和拉伸永久变形上。
Shore A 55–70 是 TPV 最常用的硬度段。这个硬度下,基体里本来就没多少空间放填料——加到 100 份以上,硬度先顶上去,弹性跟着掉。而阻燃要求越高,填料就得越多,这是一条硬碰硬的矛盾。
解法不是硬加,是提高单位质量的效率:选高有效含量的阻燃组分、做预分散复配、用密度较低的体系。这也是为什么 TPV 阻燃很少用单一组分,基本都要复配。
弹性体的自由体积大,小分子阻燃剂的迁移速度比在硬质塑料里快得多。短期看不出来,两三个月后表面发粘、喷霜、印字脱落。汽车内饰件对这一条尤其敏感——它还要过雾化(fogging)测试。
选型时要优先考虑高分子量、低迁移的组分,并且在配方里控制液态组分的比例。
TPV 大量用于外露件,浅色和彩色居多。含卤体系在紫外和热氧条件下容易变色,深色件还能掩盖,浅色件一泛黄就是外观投诉。这一条在配方阶段就要用氙灯老化验证,不能等量产。
很多人只测初始阻燃。但 TPV 件在整机里要用五到十年,热老化 1000 小时后阻燃是否还达标,才是真问题。迁移掉的阻燃剂不会回来,老化后的阻燃衰减是这类材料最常见的隐性失效。
单加一种阻燃剂,通常要在「效率」和「对弹性的破坏」之间二选一。复配的价值在于把不同机理的组分叠起来,用更少的总量达到同样的等级:
| 复配角色 | 作用 | 对弹性的影响 |
|---|---|---|
| 主阻燃组分 | 承担主要阻燃效率 | 取决于用量 |
| 协效组分 | 提高单位效率,降低主组分用量 | 小幅 |
| 抑烟/成炭组分 | 改善烟密度与滴落 | 小幅 |
| 载体与分散助剂 | 预分散,避免局部过浓,降低粘度峰值 | 正面 |
魔塑的 TPV 专用复配产品 EFR-100E 就是按这个逻辑做的:不是把几种粉混在一起,而是通过载体预分散控制局部浓度,让同样的阻燃等级下填料总量更低、分散更均匀。具体添加量与性能参数,以产品技术数据表为准,需按你的硬度段和基料体系做上机验证。
阻燃等级(UL94 或对应国标)
压缩永久变形(70℃ × 22h,这是 TPV 的命门)
热老化 1000 小时后的阻燃保持率
迁移/雾化(70℃ 烘烤后表面状态,或按整车厂 fogging 要求)
氙灯老化后的色差(浅色件必测)
TPV 阻燃的评判标准不是「能不能过测试」,是「过了测试之后还能不能当弹性体用」。这五项少测一项,后面都可能返工。
文中参数与配比为机理解释与经验区间,实际须按基料硬度、硫化体系与终端标准验证;产品性能以技术数据表为准。
— 关注魔塑,专业阻燃,贴心服务 —